(11) Liešana: Mūsu rūpnīca pieņem vienāda līmeņa, cieši iepakotu karstās virsmas liešanu
Standarts pirms liešanas
1. Thetalka pulverisveidņu izgatavošanā izmantotajām jābūt gludām un stingrām;
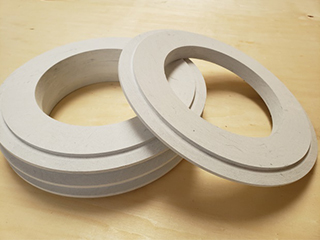
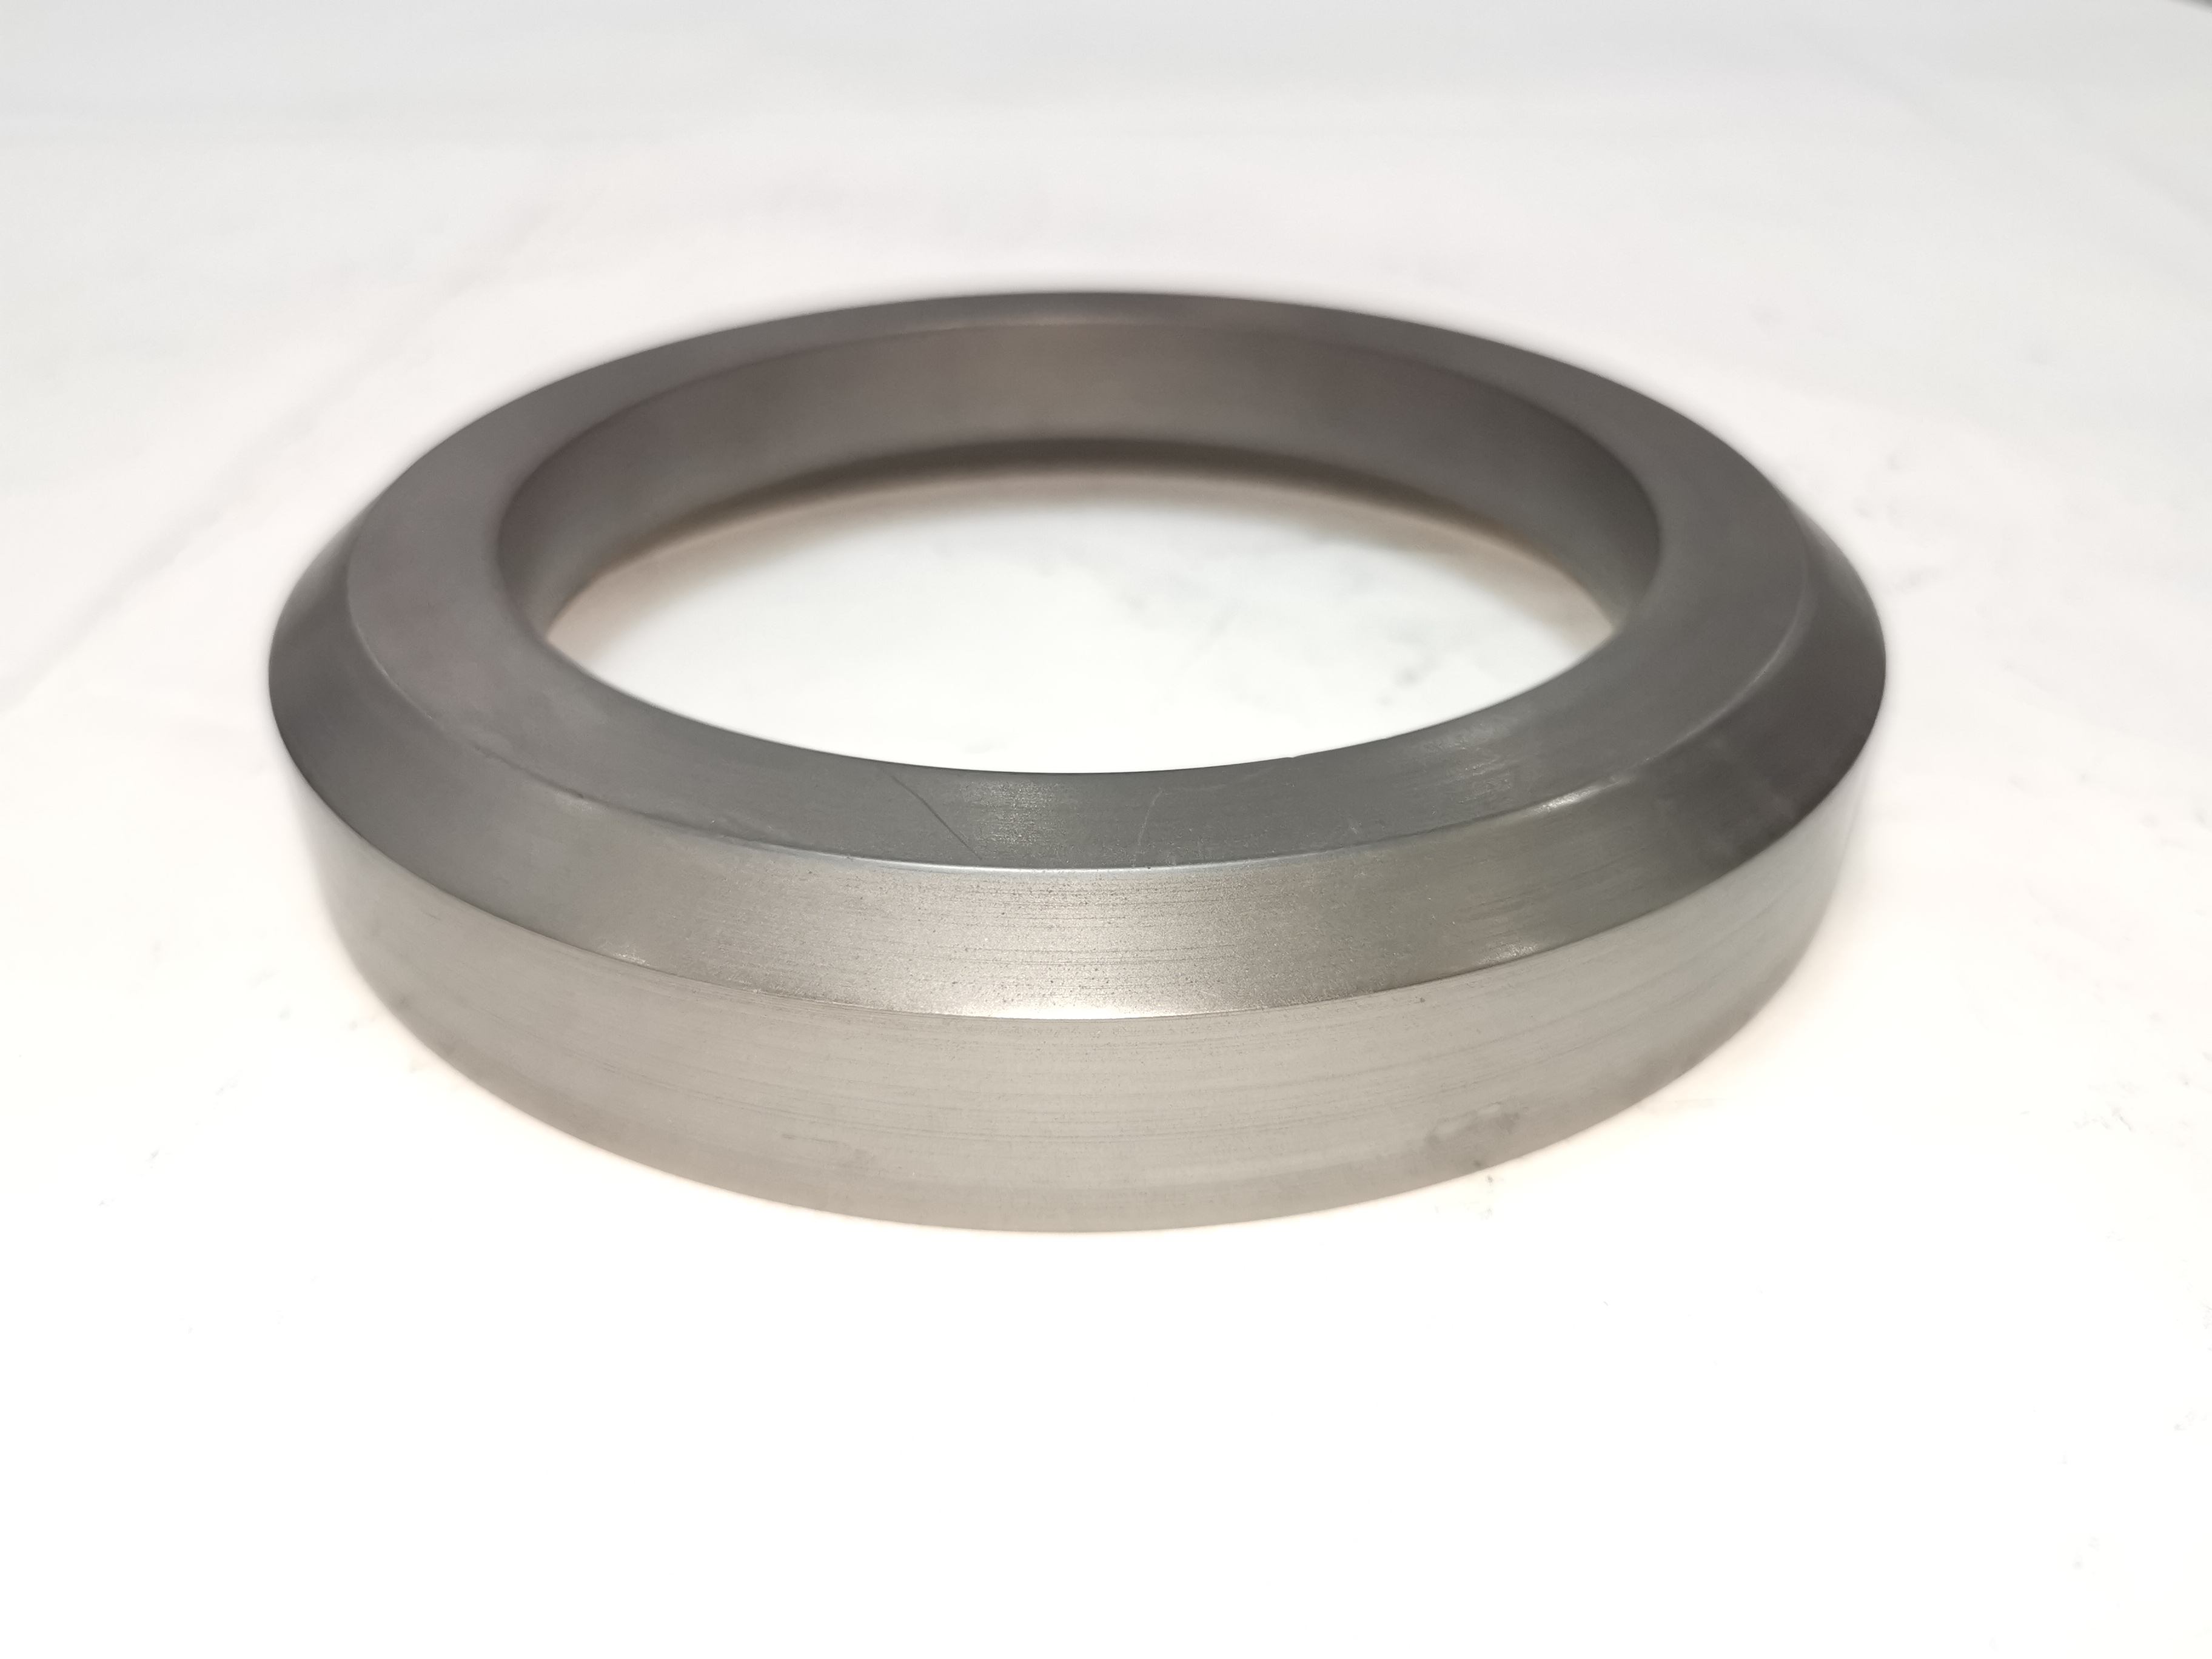
2. Theizplatīšanas atmazgāšana, keramikas veļas mazgātavaun caurulei jābūt pārklātai ar plānu talka esences kārtu, un dzelzs nedrīkst būt atsegts.grafīta gredzensunpārejas plāksnejāizlīdzina ar talka pulvera un cūkgaļas tauku maisījumu, lai vienmērīgi sadalītu kanālus, caur kuriem iziet alumīnija šķidrums, jātur tīri un sausi;
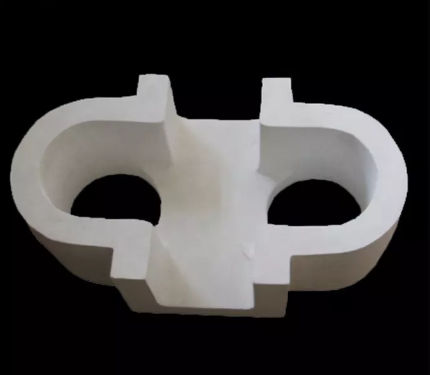
3. Keramikas putu filtra plāksnei jābūt nevainojamā stāvoklī, un savienojuma vietā ar reni nedrīkst būt spraugas. Tā jānomaina pēc katras liešanas un jācep ugunī līdz tumši sarkanai krāsai;
4. Lietņa galvai jābūt žāvētai, liešanas galdam jābūt izlīdzinātam, pamatnei unkristalizatorsjābūt pareizi saskaņotiem, ūdens atgriešanās nav atļauta un jāatbrīvo iedarbināšanas ierīces tērauda stiepļu trose;
5. Stieņa vilces galviņa tiek pacelta sākuma pozīcijā (stieņiem, kuru garums ir 50 mm un vairāk, manekena galviņa atrodas 4 mm attālumā no grafīta gredzena apakšējā gala un stieņiem, kuru garums ir mazāks par 150 mm, — 0–4 mm attālumā no grafīta gredzena apakšējā gala).
6. Uzstādiet sākuma vārtus un pārbaudiet, vai liešanas mašīnas augšējā un apakšējā forma ir normāla;
7. Pārbaudiet ieplūdes un izplūdes sūkņu stāvokli;
8. Atveriet iztukšošanas vārstu un ieslēdziet aukstā ūdens torni;
9. Ieslēdziet ūdens sūkni un noregulējiet liešanas ūdens daudzumu;
10. Pārliecinieties, ka stieņa vilces galviņā neiekļūst ūdens;
11. Sagatavojieties pietiekami daudzaizbāžņa konuss, metināšanas stieņi, panna un citi atbilstoši instrumenti un materiāli;
(12) Kastings
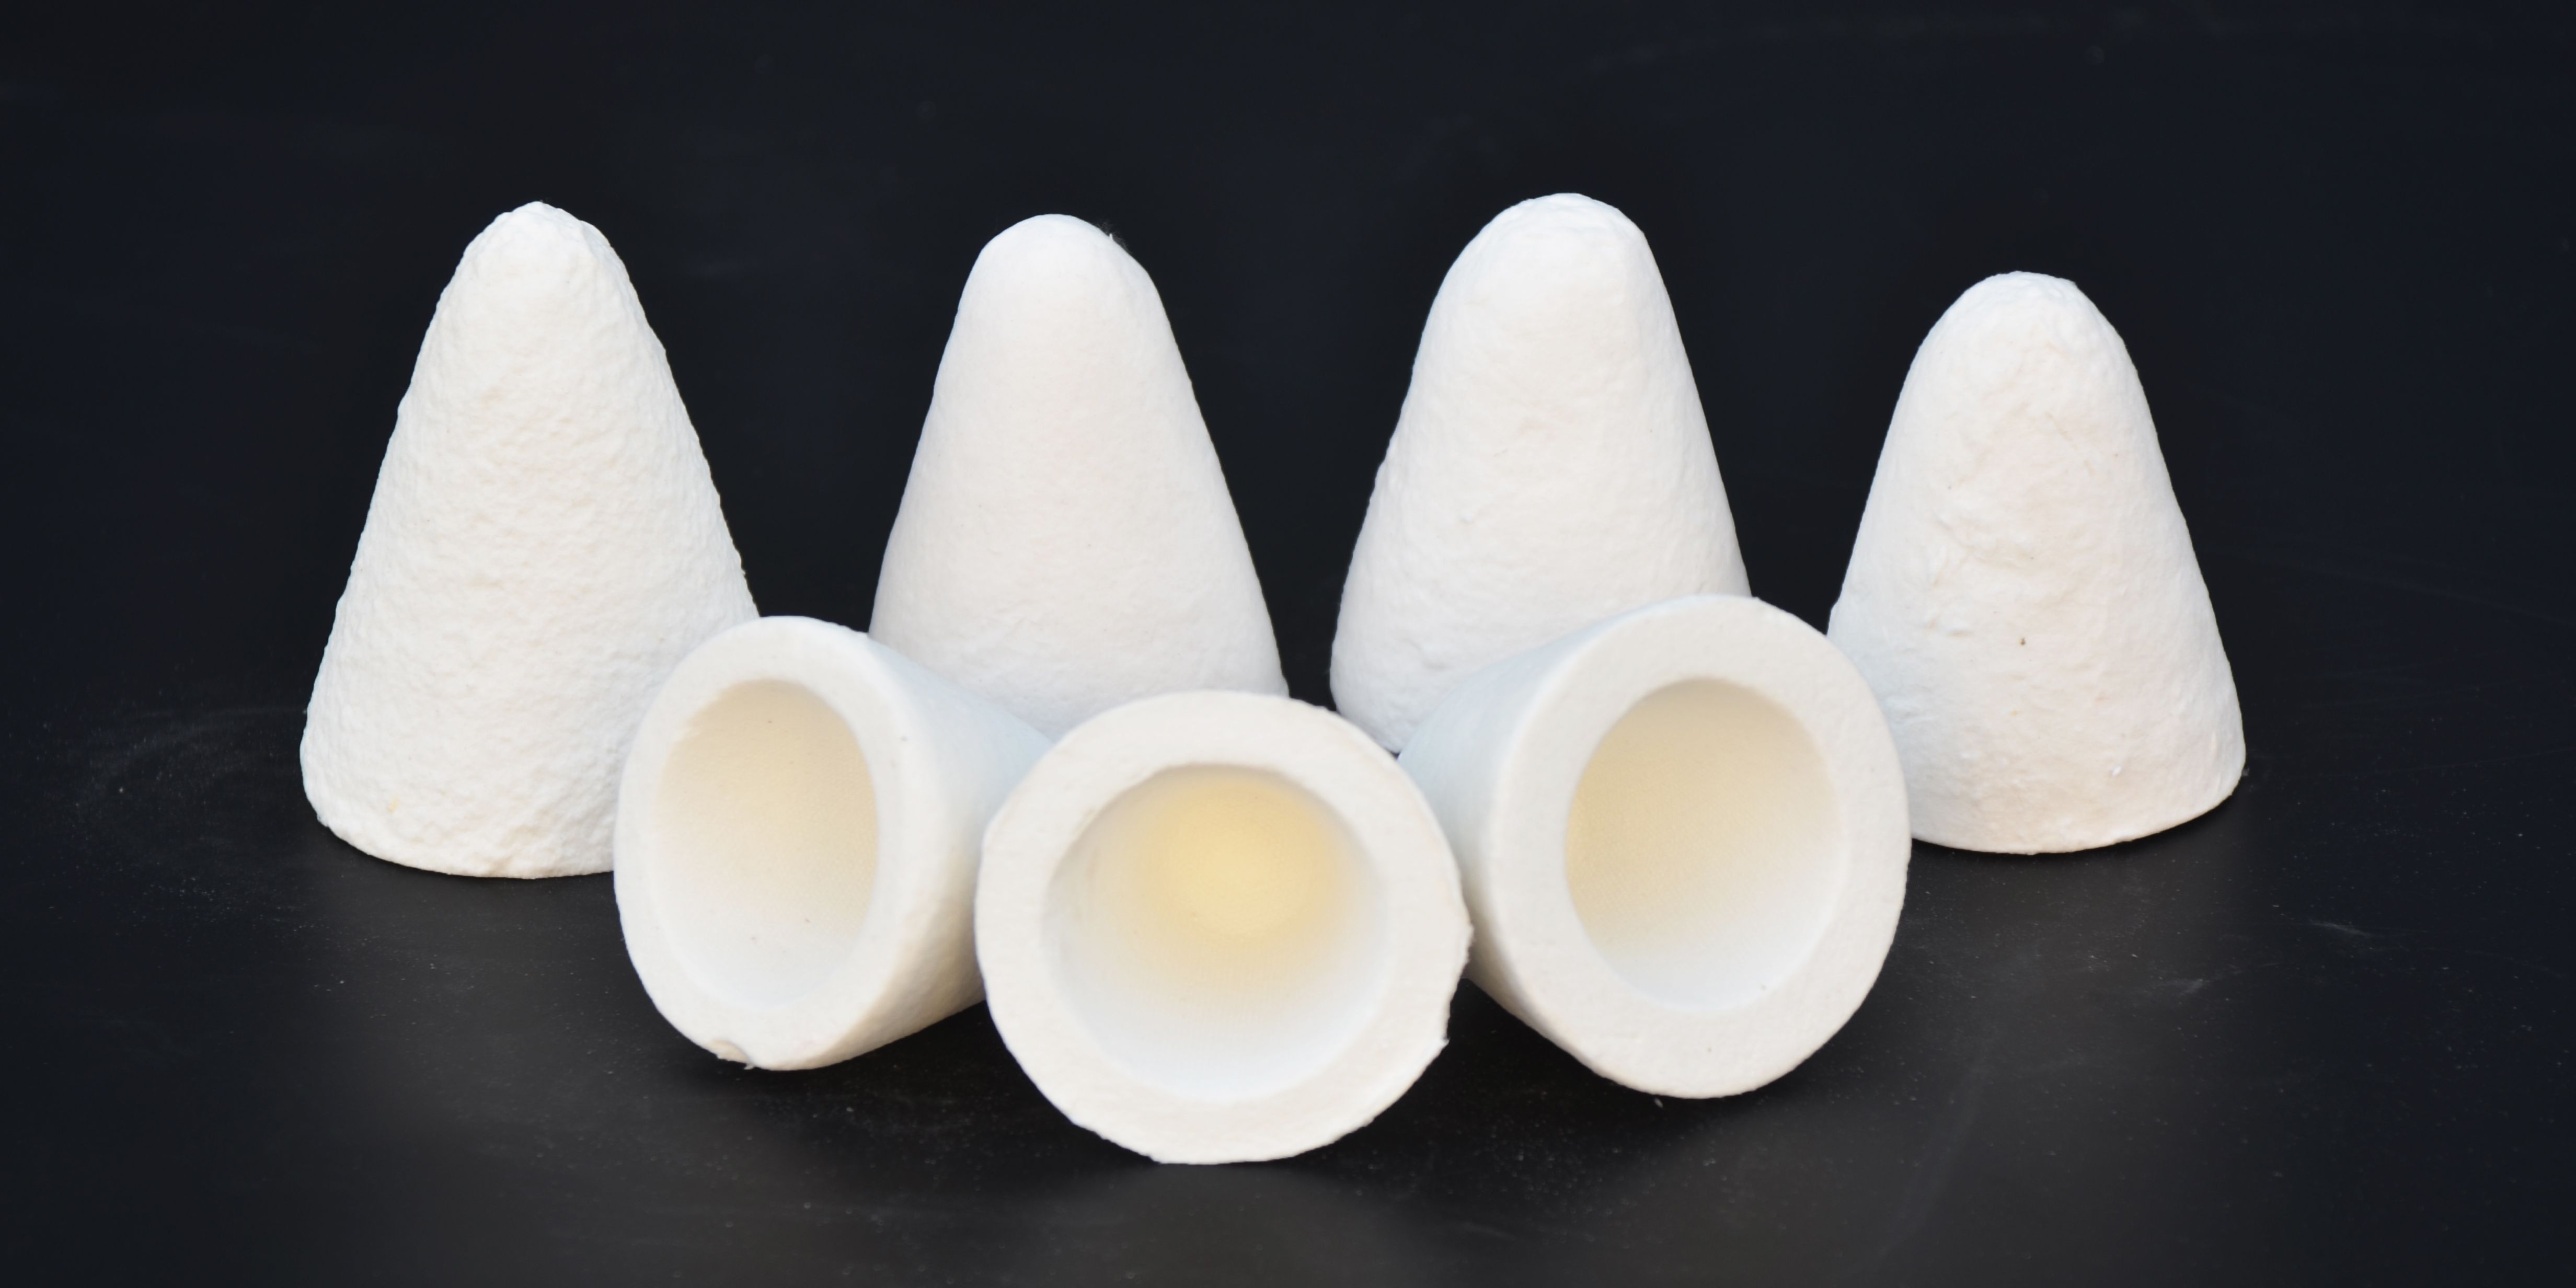
1. Atverietaizbāžņa konusslai atbrīvotu alumīnijušķidrums
2. Kad izkausētais alumīnijs paceļas aptuveni 20 mm augstumā no augšaskeramikasatmazgāt, paceliet vārtus;
3. Centieties saīsināt uzpildes laikualumīnija šķidrumacik vien iespējams. Kad alumīnijsšķidrumspiepilda visus apvalkus, aizveriet drenāžas vārstu un atveriet visus ūdens ieplūdes vārstus. Pēc uzpildes un turēšanas laika beigām,zemāksliešanas mašīna;
4. Kamēr liešanas mašīna nolaižas ar normālu liešanas ātrumu, ar roku darbiniet iedarbināšanas ierīci un pārliecinieties, vaivilkmegalvastieņair dilstošā stadijātadapstāšanās;
5. Liešanas procesa laikā liešanas ātrumam, ūdens uzņemšanai un alumīnija šķidruma līmenim jābūt stabilam. Varat atsaukties uz šādiem procesa parametriem:
∮90sagatavesmetiena ātrums minūtē: 160~190
∮120sagatavesmetiena ātrums minūtē: 140~155
∮154sagatavesmetiena ātrums minūtē: 110~120
∮178sagataveliešanas ātrums s minūtē: 95~110
virs ūdens temperatūras zem 50 ℃
6. Pēc alumīnijasagatavetiek izvilkts nokristalizators, liešanas ātrums tiek pielāgots atkarībā no virsmas kvalitātes;
7. Liešanas procesā ir stingri aizliegts pievienot materiālus vai maisīt kausējumu krāsnī, un ir stingri aizliegts pārvērst alumīnija šķidrumu veļas mašīnā un izlietnē.izplatīšanas atmazgāšanaŠķidruma līmenisizplatīšanas atmazgāšanajābūt stingri kontrolētam un stabilam;
8. Pievērsiet uzmanību liešanas situācijas uzraudzībai. Pēkšņas atlējuma gadījumā izmantojiet alumīnija silikāta materiālu, laiapstātieskristalizatoru. Ja ir liela alumīnija noplūdes zona,krāsns kontaktligzda nekavējoties jābloķē, un alumīnijam šķidrumskristalizatorā, unfiltrskaste vajadzētu būt nekavējotiespbet iekšādzelzs tīģelis;
9. Ieslēdziet krāsni elektrotīklāaizbāžņa konusspirms nepieciešamā garuma sasniegšanas;
10. Kad viss alumīnija šķidrums atstājcaurule, atveriet iztukšošanas vārstu un ar lāpstiņu notīriet alumīniju nocaurulemute un diizplatīšanas atmazgāšana;
11. Kad visi alumīnija stieņi ir atstājuši kristalizatoru apmēram 300 mm attālumā, pārtrauciet kritienu;
12. Turpiniet ieslēgt ūdeni apmēram 2 minūtes un pēc tam apturiet to;
13. Nolieciet uz liešanas galda, paceliet alumīnijusagataveapmēram 1 metru un stieņa pacelšanai izmantojiet īpašu izkliedētāju;
14. Paceltajiem lietņiem izmantojiet krāsainu pildspalvu, lai katra galā norādītu kausēšanas numuru un specifikācijas.sagatave, aizpildiet kvalitātes izsekošanas karti un iesniedziet to zāģimsagatave;
15. Sagatavojiet liešanas galdu tāpat kā pirms liešanas un sagatavojieties nākamajai liešanai.
(13) Zāģēšana
1. ThesagataveGalva jāapgriež 120–150 mm garumā
2. Astesagatavejāatstāj 80–100 mm
3. Redzēju īso līnijusagatavegarums 0–+5 mm
4. Zāģējotsagataves, garums ir jānosaka. Vienā materiālu partijā ir stingri aizliegts nevienmērīgums. Garums jākontrolē plānotās prasības robežās 0–+10 mm.
5. Pasūtījumi bez noteikta garuma tiks sagriezti 6,3 metru garumā;
6. Pēc zāģēšanas tas jānoskalo ar ūdeni, jānotīra malas un jāveic virsmas pašpārbaude. Nekvalificētus produktus nevar izmantot kā gatavus produktus;
7. Nozāģētaissagatavegalvas,sagataveastes un zāģu skaidas jāsver un jāsakrauj atsevišķi atbilstoši sakausējuma kategorijām un jāmarķē;
8. Thesagataves slīpumsgalvas slīpums nedrīkst pārsniegt 3 grādus;
9. Alumīnija izliekumssagatavenedrīkst pārsniegt 3 mm;
10. Alumīnija ekscentricitātesagatavenedrīkst pārsniegt 0,5–1 mm
(14)Logotips
1. Katram lietņu saišķim ir piestiprināti divi atbilstības sertifikāti, pa vienam katram galam;
2. Katra alumīnija viens galssagataveir apzīmogots ar kušanas numuru, sakausējuma klasi un pārbaudes zīmogu, bet otrs gals ir apzīmogots ar rūpnīcas logotipu un sasiets tajā pašā galā.
(15) Iepakojums
1. Alumīnijssagatavejāuztur tīri un kārtīgi, un galiem jābūt izlīdzinātiem;
2. Pēc alumīnijasagatavesir sazāģēti, tie tiek vienmērīgi iepakoti. Iepakošanas metodē tiek izmantotas tērauda siksnas.ceļš unatdaliet galvu un asti.Tiepakojuma galiemapgabals, galvatiek zāģēti 1 metra attālumā viens no otra, un iepakojumam jābūt cieši noslēgtam;
3. Iepakotais alumīnijssagatavepirms novietošanas uzglabāšanā tiem jābūt apzīmogotiem ar kvalitātes inspektora pārbaudes zīmogu;
4. Alumīnijssagatavekas ir iepakotispecifisksnoliktava, marķēti un kārtīgi sakārtoti.
(16) Piesardzības pasākumi
1. Visiem operatoriem jāvalkā šādi drošības līdzekļi: aizsargķivere, sejas maska, augstas temperatūras apavi, augstas temperatūras cimdi, auduma cepure, auduma kombinezons, kokvilnas zeķes utt.;
2. Visiem darbiniekiem pirms darba uzsākšanas ir jāiziet liešanas apmācība;
3. Visiem ugunsizturīgiem materiāliem un instrumentiem jābūt sausiem;
4. Ir pietiekami daudz kontaktdakšu un kontaktdakšu stieņu.
Publicēšanas laiks: 2023. gada 14. oktobris